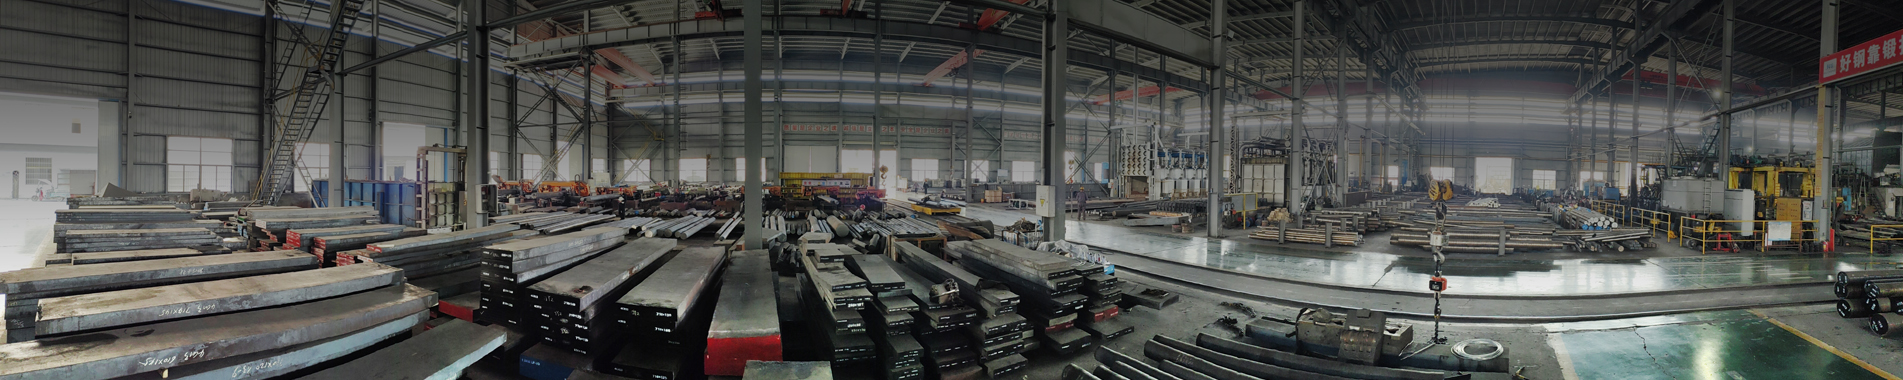
1.2080 Nástrojová oceľ
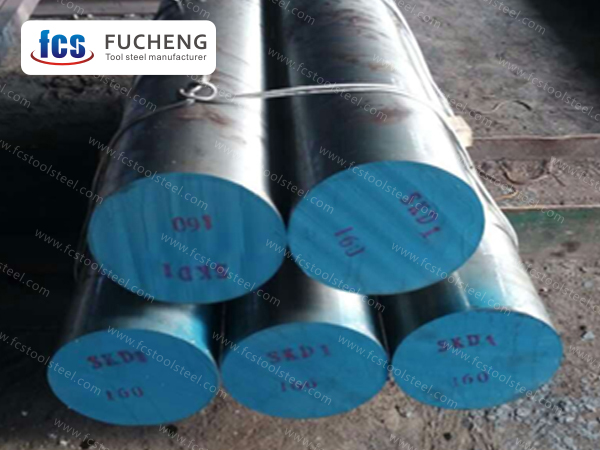
Oceľ 1.2080 má vysokú odolnosť proti opotrebeniu a dlhú životnosť a je vhodná pre rôzne nástroje na lisovanie za studena, nože na strihanie za studena, navíjacie dosky závitov a iné zložité a potenciálne deformované nástroje.
- fucheng steel
- Čína
- 1 mesiac
- 2000 ton/mesiac
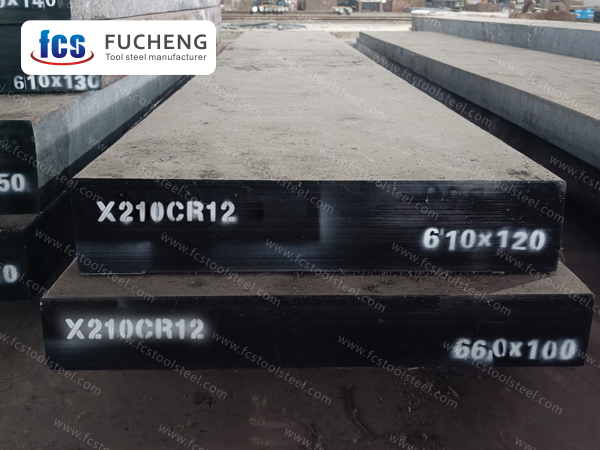
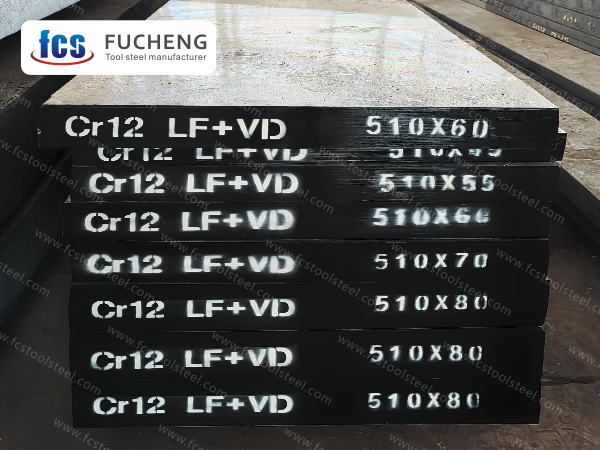
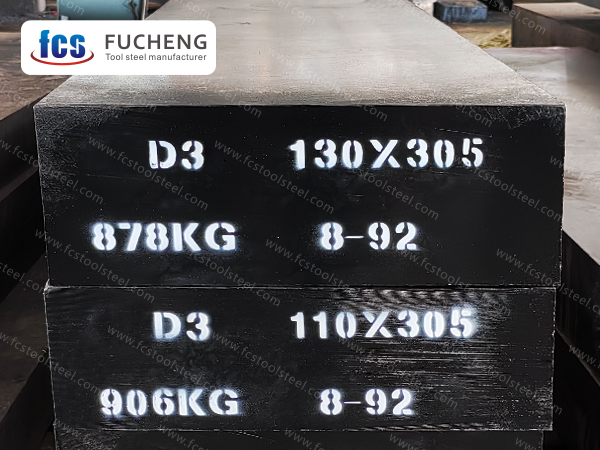
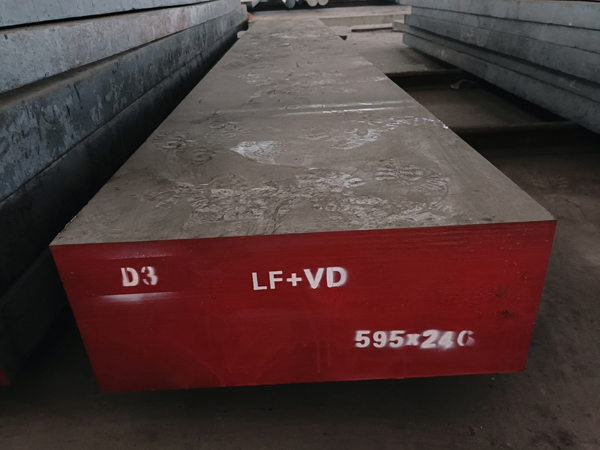
1.2080 NÁSTROJOVÁ OCEĽ / oceľ x210 cr12
| Metóda tavenia a výroby: | LF+VD+Kované |
| Stav dodania: | Žíhané |
| Tvrdosť pri dodaní: | ≤255 HBS |
| Testovací štandard UT: | September 1921-84 Trieda 3 D/d,E/e |
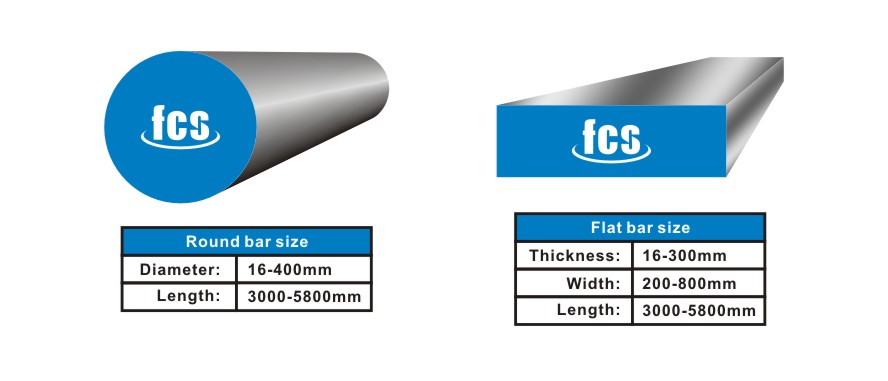
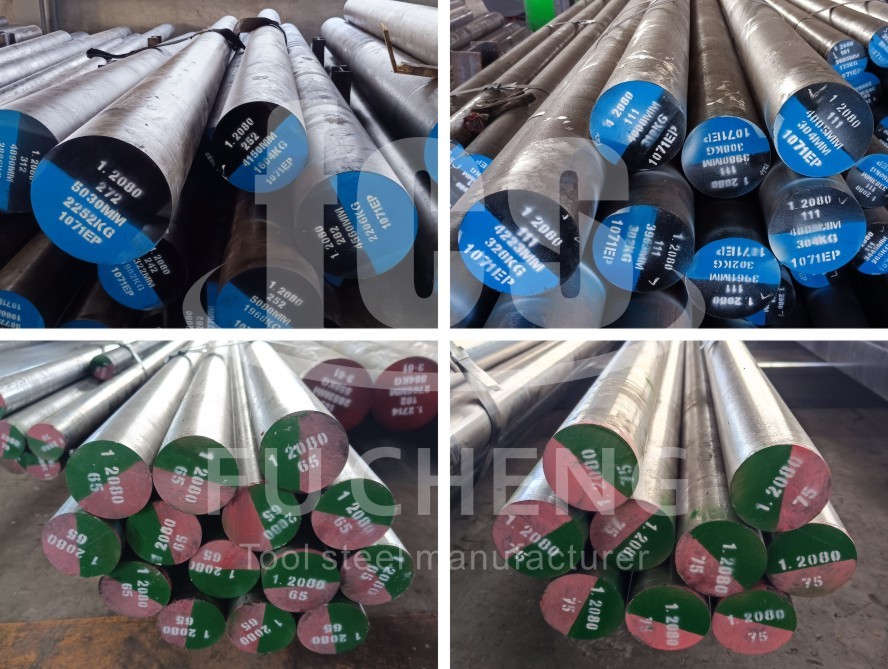
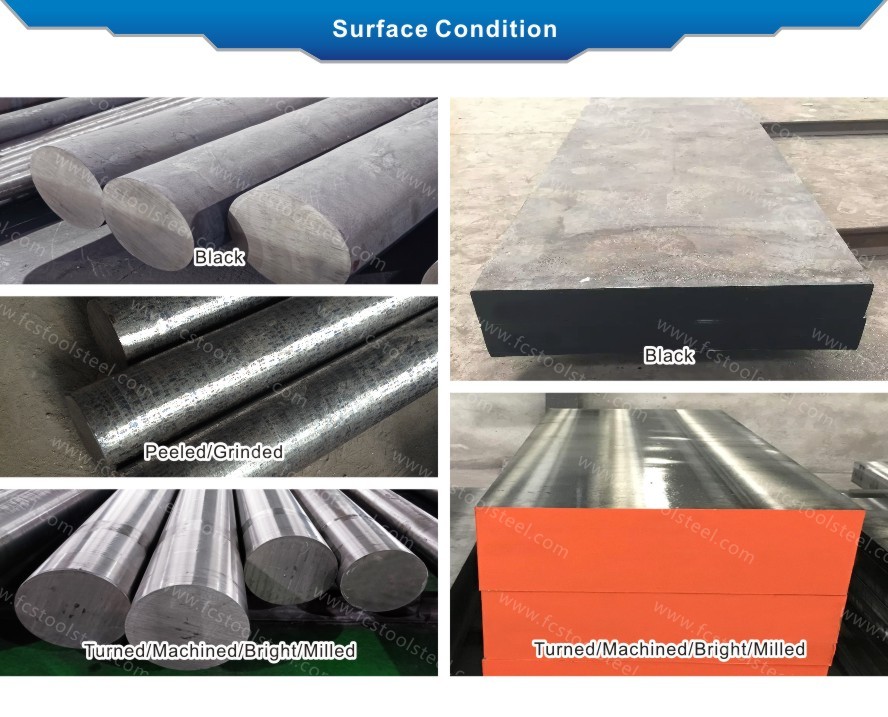
POROVNANIE TRIEDY OCELE 1.2080 A POROVNANIE CHEMICKÉHO ZLOŽENIA
| Štandardná/trieda ocele | Chemické zloženie (%) | ||||
| C | A | Minnesota | Kr | ||
| DIN/W-č. | X153CrMo12/1.2080 | 1,9~2,20 | 0,10~0,40 | 0,15~0,45 | 11,0~12,0 |
| ASTM | D3 | 2,0~2,35 | 0,10~0,60 | 0,20~0,60 | 11,0~13,5 |
| ON | SKD1 | 1,9~2,20 | 0,10~0,60 | 0,20~0,60 | 11,0~13,0 |
APLIKÁCIA
Oceľ 1.2080 je oceľ na tvárnenie za studena s vysokým obsahom uhlíka a chrómu s vysokou odolnosťou proti opotrebovaniu a dlhou životnosťou. Oceľ 1.2080 je vhodná na rôzne nástroje na lisovanie za studena, vysekávacie nástroje, nástroje na extrúziu za studena, nástroje na valcovanie za studena, nástroje na ťahanie drôtu, dosky na valcovanie drôtu, nožnice na rezanie za studena, čepele na obrábanie dreva, vŕtacie puzdrá, napínacie kužele, presné meradlá a iné zložité a potenciálne deformovateľné nástroje.
Proces tepelného spracovania ocele na tvárnenie za studena 1.2080
Oceľ 1.2080 sa používa hlavne na procesy ako dierovanie, naťahovanie, ohýbanie, extrúzia za studena, valcovanie za studena, valcovanie drôtu a ohýbanie kovových alebo nekovových materiálov. Preto sa vyžaduje, aby forma mala vysokú pevnosť, vysokú odolnosť proti opotrebovaniu a dostatočnú húževnatosť, aby sa zabezpečila jej životnosť. Oceľ 1.2080 sa široko používa ako univerzálna forma na tvárnenie za studena v hromadnej výrobe a zvyčajne existujú dve metódy tepelného spracovania: metóda primárneho kalenia (nízke kalenie + nízke zotavenie) a metóda sekundárneho kalenia (vysoké kalenie + vysoké zotavenie).
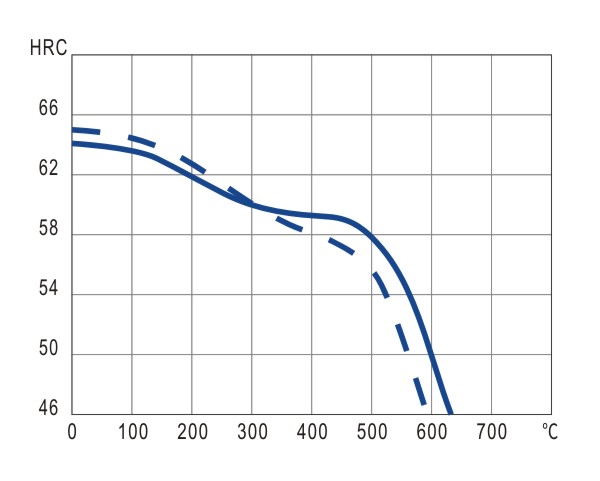
Teplota kalenia pri jednorazovom kalení je 1020 až 1040 stupňov a teplota popúšťania sa môže zvoliť podľa požiadaviek na oceľovú formu 1.2080. Vo všeobecnosti sa formy na lisovanie za studena, ktoré vyžadujú vysokú tvrdosť a odolnosť proti opotrebeniu, môžu popúšťať pri nízkej teplote 160 – 180 stupňov, pričom tvrdosť po popúšťaní môže dosiahnuť HRC60 alebo viac. Pre raznice, ktoré vyžadujú vysokú tvrdosť a určitú húževnatosť ocele 1.2080, sa môže použiť popúšťanie pri 250 – 270 stupňoch, pričom tvrdosť po popúšťaní môže dosiahnuť HRC58 – 60. Pre formy, ktoré odolávajú vysokej rázovej húževnatosti, sa môže použiť popúšťanie pri vysokej teplote 520 stupňov, pričom tvrdosť po popúšťaní je HRC55 – 57.
Teplota kalenia pre metódu sekundárneho tvrdenia ocele 1.2080 je 1080-1120 stupňov. Vzhľadom na prítomnosť veľkého množstva zvyškového austenitu v kalenej oceli je tvrdosť relatívne nízka (HRC42-45). Viacnásobným (3-5-násobným) popúšťaním pri vysokých teplotách sa zvyškový austenit premení na martenzit, čo vedie k sekundárnemu kaleniu. Tvrdosť ocele 1.2080 sa dá zvýšiť na HRC59-64, čo je vhodné najmä pre diely foriem, ktoré vyžadujú červenú tvrdosť. Nevýhodou je nízka rázová húževnatosť, ktorá ovplyvňuje životnosť viacerých razníkov, takže je nevhodná pre formy na tvárnenie za studena.
Oceľ 1.2080 sa kalením vykonáva pri nízkych teplotách. Hoci tvrdosť môže dosiahnuť HRC60 alebo viac, teplota popúšťania je relatívne nízka a uvoľnenie napätia po kalení je nedostatočné. Okrem toho sa pri následnom spracovaní ocele 1.2080 povrchová tvrdosť obrobku ľahko znižuje v dôsledku tepla pri brúsení, čo ovplyvňuje jeho životnosť.
Preto sa oceľ 1.2080 vyrába metódou kalenia pri strednej teplote + popúšťania pri vysokej teplote, čo je kalenie pri približne 1050 stupňoch Celzia a tvrdosť po kalení je HRC63. Následne sa vykonáva popúšťanie pri vysokej teplote v teplotnom rozsahu 500 až 520 ℃. Vzhľadom na to, že tvrdosť po sekundárnom kalení a popúšťaní môže dosiahnuť HRC60 alebo vyššiu, teplota kalenia pri tomto procese je nižšia ako pri metóde sekundárneho kalenia. Po tepelnom spracovaní má oceľ 1.2080 vyššiu pevnosť a určitú húževnatosť. Okrem toho, vďaka dostatočnému uvoľneniu napätia po popúšťaní pri vysokej teplote, nie je ľahké prasknúť pri následnom obrábaní drôtovým výbojom a nie je ľahké žíhať počas brúsenia. Povrch môže byť potiahnutý titánom, ktorý sa do určitej miery používa vo výrobe.
TEPELNÉ SPRACOVANIE
Mäkké žíhanie
800–840 °C, vydržať približne 4–6 hodín
Pomalé, kontrolované chladenie v peci až na približne 500 °C
Následné ochladenie vzduchom, maximálna tvrdosť ≤250 HBW
Zmiernenie stresu
700 °C, vydržať 2 – 4 hodiny
Pomalé, rovnomerné chladenie v peci
Eliminuje zvyškové napätie z ťažkého obrábania alebo nevyvážených profilov
Kalenie
Prvý predhrev: 500–550 °C
Druhý predhrev: 800 – 850 °C
Konečná teplota vytvrdzovania: 1030–1050 °C
Udržujte pri teplote 15 – 30 minút
Kalenie olejom (alebo vzduchom pre malé diely ≤ 20 mm)
Dosiahnuteľná tvrdosť: 59–66 HRC
Temperovanie
Pomalé zahrievanie na popúšťaciu teplotu ihneď po kalení
Minimálna doba výdrže v peci: 1 hodina na 25 mm hrúbky dielu
Odporúča sa viacero cyklov temperovania (najmenej 2-krát), medzi cyklami nechajte vychladnúť na izbovú teplotu
Bežná teplota popúšťania 500 °C, konečná tvrdosť 58 – 63 HRC