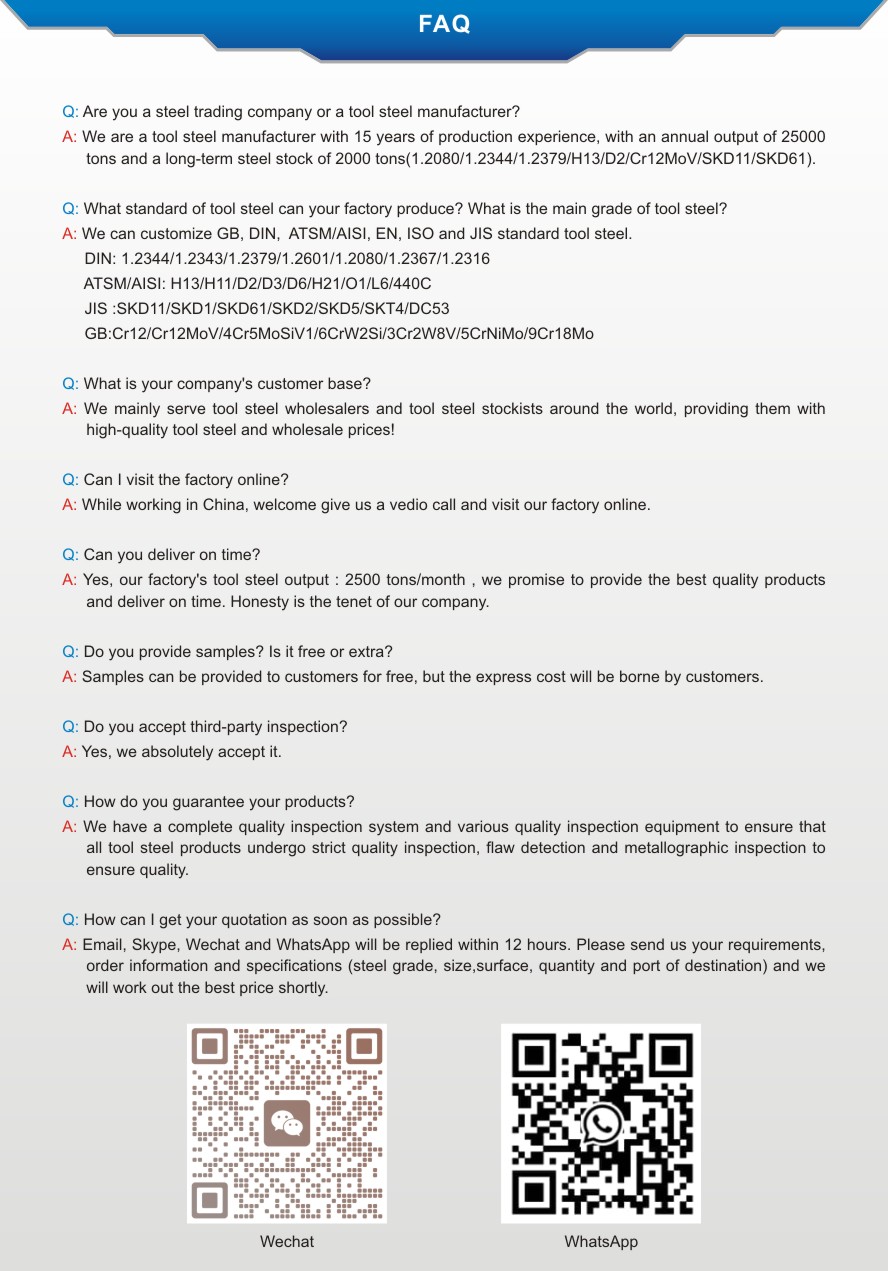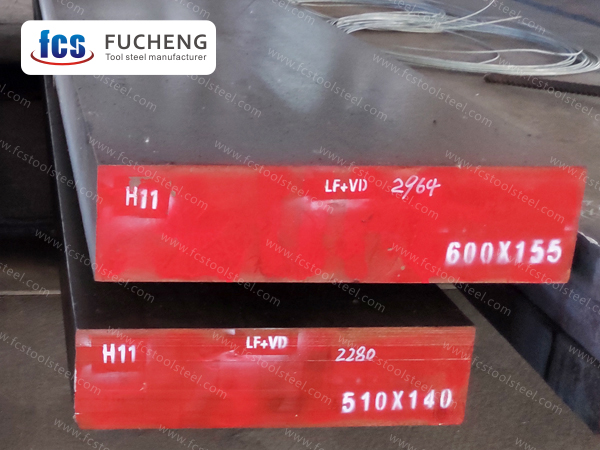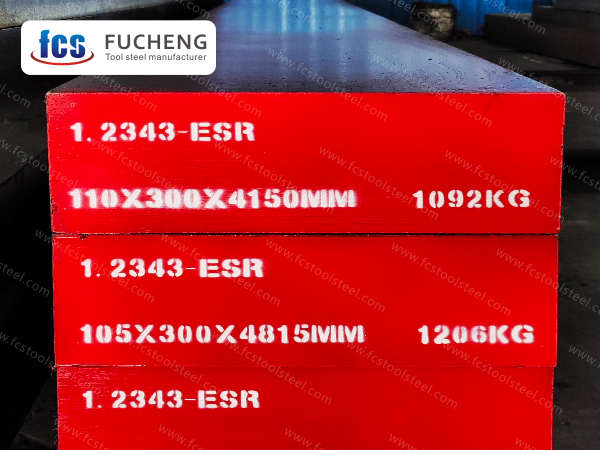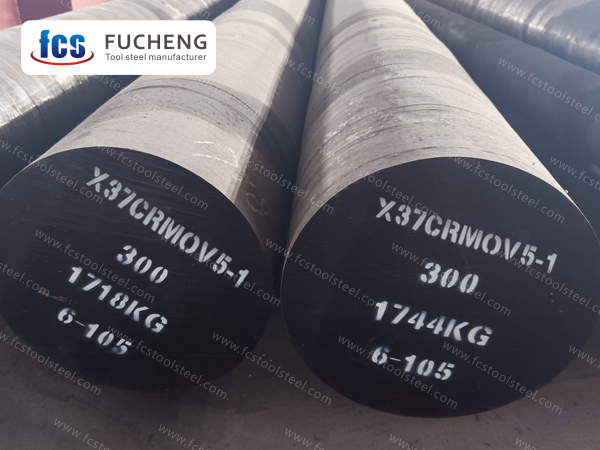
Nástrojová oceľ AISI H11 | 1.2343 | X37CrMoV5-1 | SKD6 | BH11
Označenie:
Ako vzduchom chladená kaliteľná oceľ na tvárnenie za tepla má oceľ H11 vynikajúcu pevnosť a húževnatosť pri vysokých teplotách. Jej zliatinový systém chrómu, molybdénu a vanádu jej dodáva vynikajúcu odolnosť voči tepelnej únave a opotrebeniu. Oceľ H11 si zachováva vysokú tvrdosť pri prevádzkových podmienkach 500 – 600 ℃ a zároveň má dobrú stabilitu pri rezaní a tepelnom spracovaní, vďaka čomu je obzvlášť vhodná na výrobu tlakových foriem zo zliatin hliníka a horčíka a nástrojov na kovanie za tepla.
- fucheng steel
- Čína
- 1 mesiac
- 2000 ton/mesiac
OCEĽ H11
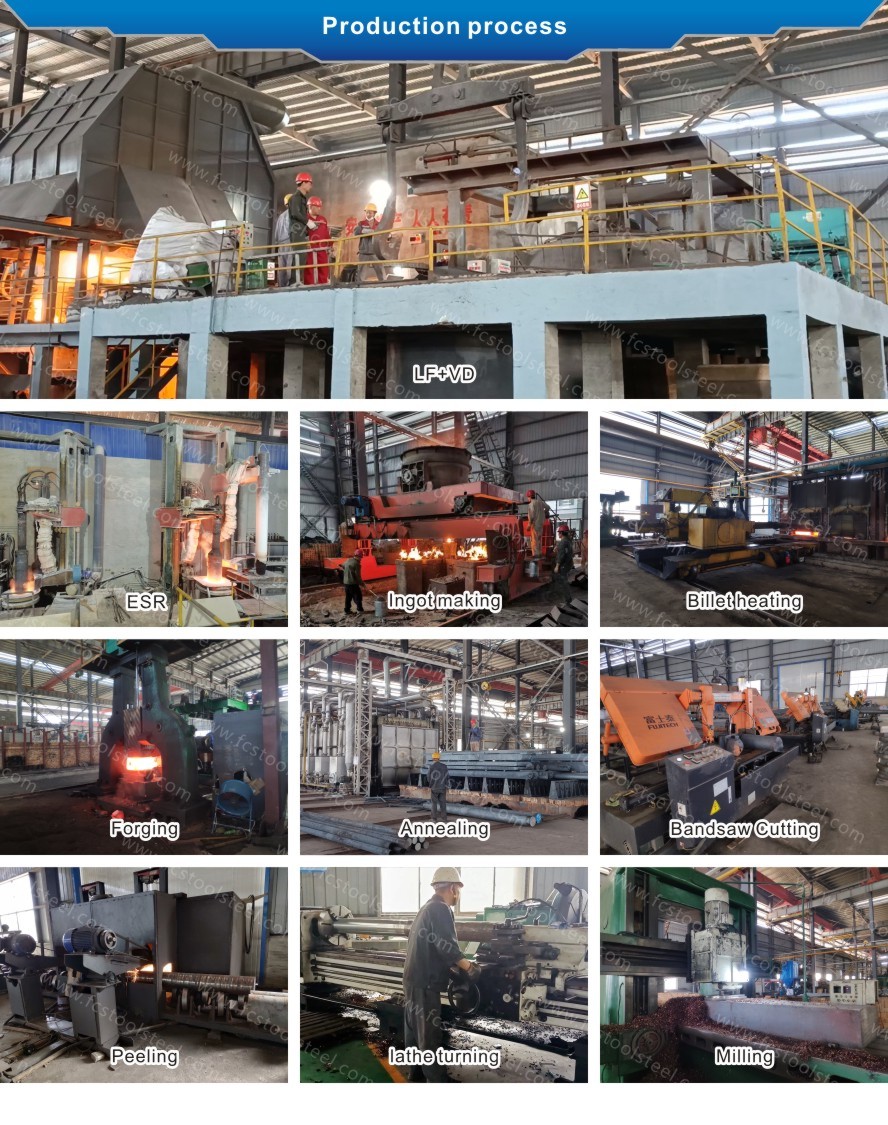
| Metóda tavenia a výroby: | LF+VD+(ESR)+Kované |
| Stav dodania: | Žíhané |
| Tvrdosť pri dodaní: | ≤229 HBS |
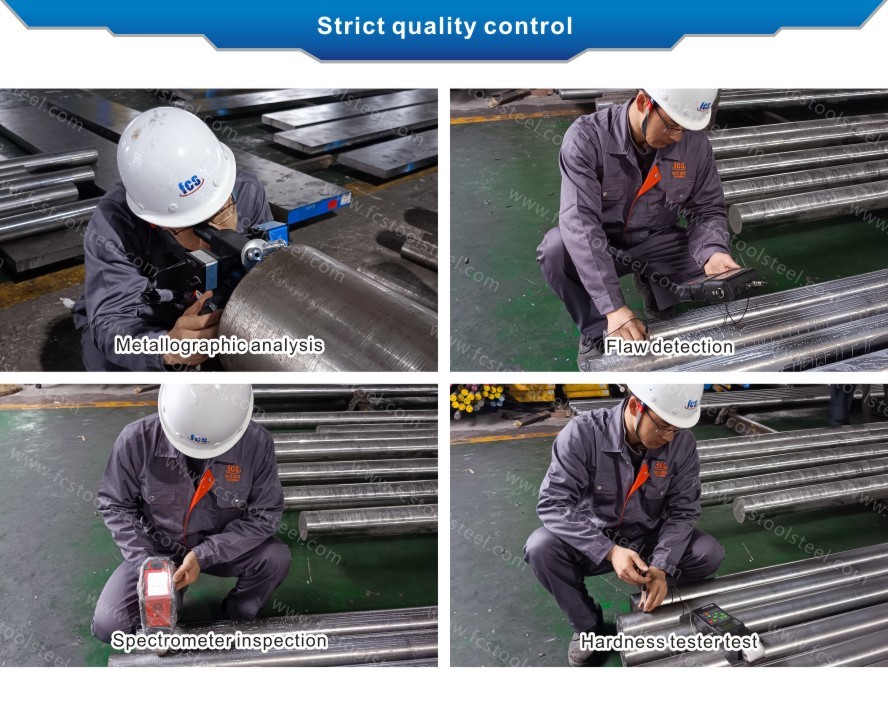
| Testovací štandard UT: | September 1921-84 Trieda 3 D/d,E/e |
POROVNANIE TRIEDY OCELE H11 A POROVNANIE CHEMICKÉHO ZLOŽENIA
| Štandardná/trieda ocele | Chemické zloženie (%) | ||||||
| C | A | Minnesota | Kr | Pre | V | ||
| ASTM | H11 | 0,33~0,43 | 0,80~1,20 | 0,20~0,50 | 4,75~5,50 | 1,10~1,60 | 0,30~0,60 |
| DIN/W-č. | X38CrMoV5-1/1,2343 | 0,36~0,42 | 0,90~1,20 | 0,30~0,50 | 4,80 ~ 5,80 | 1,10~1,40 | 0,25~0,50 |
| ON | SKD6 | 0,32~0,42 | 0,80~1,20 | ≤0,50 | 4,50 ~ 5,50 | 1,00 – 1,50 | 0,30~0,50 |
APLIKÁCIA
Oceľ H11 sa široko používa v oblasti výroby foriem na tvárnenie za tepla, je obzvlášť vhodná pre vysokoteplotné pracovné podmienky, ako sú formy na tlakové liatie, formy na kovanie za tepla a extrúzne formy. Vďaka vynikajúcej tepelnej odolnosti a odolnosti voči tepelnej únave je oceľ H11 vynikajúca pri tlakovom liatí hliníkových zliatin, zliatin horčíka a tvárnení automobilových dielov za tepla a odoláva opakovaným nárazom pri vysokých teplotách pod 600 ℃.
Oceľ H11 sa tiež bežne používa vo vysoko presných vstrekovacích formách, najmä na lisovanie technických plastov a optických plastov, ktoré vyžadujú dlhodobú stabilnú výrobu. Vynikajúce leštenie a odolnosť ocele H11 voči opotrebovaniu zaisťujú dlhotrvajúcu hladkosť povrchu formy, znižujú požiadavky na údržbu a sú vhodné pre vysoko dopytovanú výrobu vstrekovacích foriem v odvetviach, ako je elektronika a domáce spotrebiče.
Oceľ H11 sa tiež používa na výrobu priemyselných rezných nástrojov a komponentov odolných voči opotrebovaniu, ako sú nože na strihanie za tepla, vysokoteplotné upínacie prípravky a skrutky extrudérov. Vysoká húževnatosť a odolnosť voči opotrebovaniu ocele H11 jej umožňuje udržiavať vynikajúci výkon aj pri vysokom zaťažení a vysokých teplotách, vďaka čomu sa široko používa v oblastiach mechanického spracovania a výroby vysokoteplotných zariadení.
CHARAKTERISTIKA OCELE H11
Oceľ H11 vykazuje vynikajúcu tepelnú stabilitu a dokáže si udržať štrukturálnu stabilitu aj pri opakovanom zahrievaní a chladení. Jej jedinečný pomer zloženia legúry umožňuje materiálu udržiavať si vynikajúci pevnosť aj v prostredí s vysokou teplotou.
Oceľ H11 má vynikajúcu odolnosť voči tepelnej únave a je obzvlášť vhodná na odolávanie podmienkam rýchleho chladenia a ohrevu vo formách na tlakové liatie. Po vhodnom tepelnom spracovaní môže vnútorná zrnitá štruktúra ocele H11 účinne potlačiť šírenie horúcich trhlín.
Pokiaľ ide o odolnosť proti opotrebeniu, oceľ H11 dosahuje dobrú odolnosť proti opotrebeniu vďaka rovnomernému rozloženiu karbidov. Vyvážený pomer tvrdosti a húževnatosti zaisťuje, že forma má životnosť aj odolnosť voči nárazu.
Prispôsobivosť tepelnému spracovaniu je významnou výhodou ocele H11 a rozsah tvrdosti od 50HRC do 55HRC je možné dosiahnuť rôznymi procesmi. Táto flexibilita spĺňa rôzne potreby rôznych foriem.
Pokiaľ ide o spracovateľský výkon, oceľ H11 má vynikajúcu obrobiteľnosť v žíhanom stave. Táto vlastnosť výrazne znižuje náročnosť spracovania a náklady pri výrobe foriem.
Odolnosť voči popúšťaniu umožňuje oceli H11 udržiavať stabilnú tvrdosť počas dlhodobej prevádzky pri vysokých teplotách. Táto vlastnosť zohráva rozhodujúcu úlohu pri predĺžení životnosti foriem.
Odolnosť ocele H11 voči tepelnému šoku sa pripisuje jej miernej tepelnej vodivosti a koeficientu tepelnej rozťažnosti. To umožňuje forme odolávať silným teplotným výkyvom bez ľahkého praskania.
Ďalšou výhodou ocele H11 je rozmerová stabilita s minimálnou deformáciou pri tepelnom spracovaní, vďaka čomu je obzvlášť vhodná na výrobu presných foriem. Táto vlastnosť zaisťuje rozmerovú presnosť a opätovné použitie formy.
Fyzikálne vlastnosti:
Kategória | Nehnuteľnosť | Cisársky | Metrika |
Základné fyzikálne vlastnosti | Hustota | 0,282 lb/in³ | 7,81 g/cm3 |
Bod topenia | 2600 °F | 1427 °C | |
Poissonov pomer | 0,27 – 0,30 | 0,27 – 0,30 | |
Obrobiteľnosť (relatívne hodnotenie pre 1% uhlíkovú oceľ) | 75 – 80 % | 75 – 80 % | |
Základné mechanické vlastnosti | Pevnosť v ťahu | 260 ksi | 1792 MPa |
Pevnosť v ťahu, medza klzu | 215 ksi | 1482 MPa | |
Predĺženie v 4D | 8 % | 8 % | |
Zmenšenie plochy | 30 % | 30 % | |
Tvrdosť podľa Rockwella C pri rôznych procesoch kalenia | Chladenie vzduchom z 982 °C počas 45 minút | 52,5 | 52,5 |
Vzduchové chladenie z 1010 °C (1850 °F) počas 45 minút | 56 | 56 | |
Vzduchové chladenie z 1038 °C (1900 °F) počas 45 minút | 57 | 57 | |
Charpyho rázové vlastnosti s V-vrubom | Chladené vzduchom od 1010 °C + temperované pri 535 °C | 10,0 ft-lb | 13,6 J |
Chladené vzduchom od 1010 °C + temperované pri 650 °C | 20,0 ft-lb | 27,1 J | |
Chladené vzduchom od 1010 °C + temperované pri 370 °C | 25,0 ft-lb | 33,9 J |
TEPELNÉ SPRACOVANIE:
Sferoidizačné žíhanie (predbežná príprava)
Proces:ZahrejteOceľ H11Predhrejte polotovar na 860 – 890 °C, udržujte teplotu 3 – 4 hodiny a potom ho v peci ochladte na 730 – 750 °C pre izotermické spracovanie. Pred vybratím na chladenie vzduchom pokračujte v chladení pece na ≤ 550 °C.Základná funkcia:Znížte tvrdosťOceľ H11polotovar pod 230HB, čo zlepšuje obrobiteľnosť materiálu, zjemňuje zrná a zjednocuje štruktúru, čím vytvára dobrý organizačný základ pre následný proces kalenia.
Predhrev pred kalením (vyžaduje sa pre veľké obrobky)
Proces:ZahrejteOceľ H11v dvoch fázach: najprv zvýšte teplotu na 600 ~ 650 °C, aby sa úplne prenikol do obrobku, potom pokračujte v ohrevu na 830 ~ 850 °C pre rovnomerné vyrovnanie teploty. Tento krok je možné vynechať pri malých rozmeroch.Oceľ H11prázdne miesta.Základná funkcia:Znížte teplotný rozdiel medzi vnútornou a vonkajšou stranou veľkýchOceľ H11obrobky, znižujú tepelné namáhanie pri kalení a zabraňujú deformáciám alebo praskaniu počas chladenia.
Kalenie Kalenie
Proces:Zahrejte predspracovaný materiálOceľ H11na 1000 ~ 1030 °C, udržiavajte teplotu dostatočne dlho a potom ju ochladte kalením v oleji alebo postupným kalením.Základná funkcia:Získajte jednotnú martenzitovú štruktúru vOceľ H11, ktorá stanovuje základnú tvrdosť a tepelnú stabilitu pri vysokých teplotách požadovanú prevádzkovými podmienkami. TvrdosťOceľ H11po kalení môže dosiahnuť 55 ~ 57 HRC.
Temperovanie na úpravu výkonu
Požiadavka procesu: Oceľ H11musí byť po kalení popúšťané aspoň dvakrát, pričom každé popúšťanie trvá najmenej 2 hodiny a ochladzuje sa vzduchom. Teplota popúšťania sa volí podľa požadovaného výkonu. Typické zodpovedajúce parametreOceľ H11sú nasledovné:
Teplota popúšťania | Konečná tvrdosť | Výkonnostné charakteristiky | Použiteľné scenáre |
550 °C | 53~54HRC | Optimálna rovnováha medzi tvrdosťou, húževnatosťou, medzou klzu a ťažnosťou | Väčšina konvenčných nástrojov na tvárnenie za tepla vyrobenýchOceľ H11 |
600 °C | 47~48HRC | Nižšia tvrdosť, vyššia rázová húževnatosť | Kovacie zápustky vyrobené zOceľ H11 ktoré nesú veľké rázové zaťaženia |
650 °C | 36~37HRC | Vysoká húževnatosť a nízka tvrdosť | Špeciálne podmienky pre prácu za studena s nízkym zaťažením vyžadujúceOceľ H11 |