Nástrojová oceľ S7
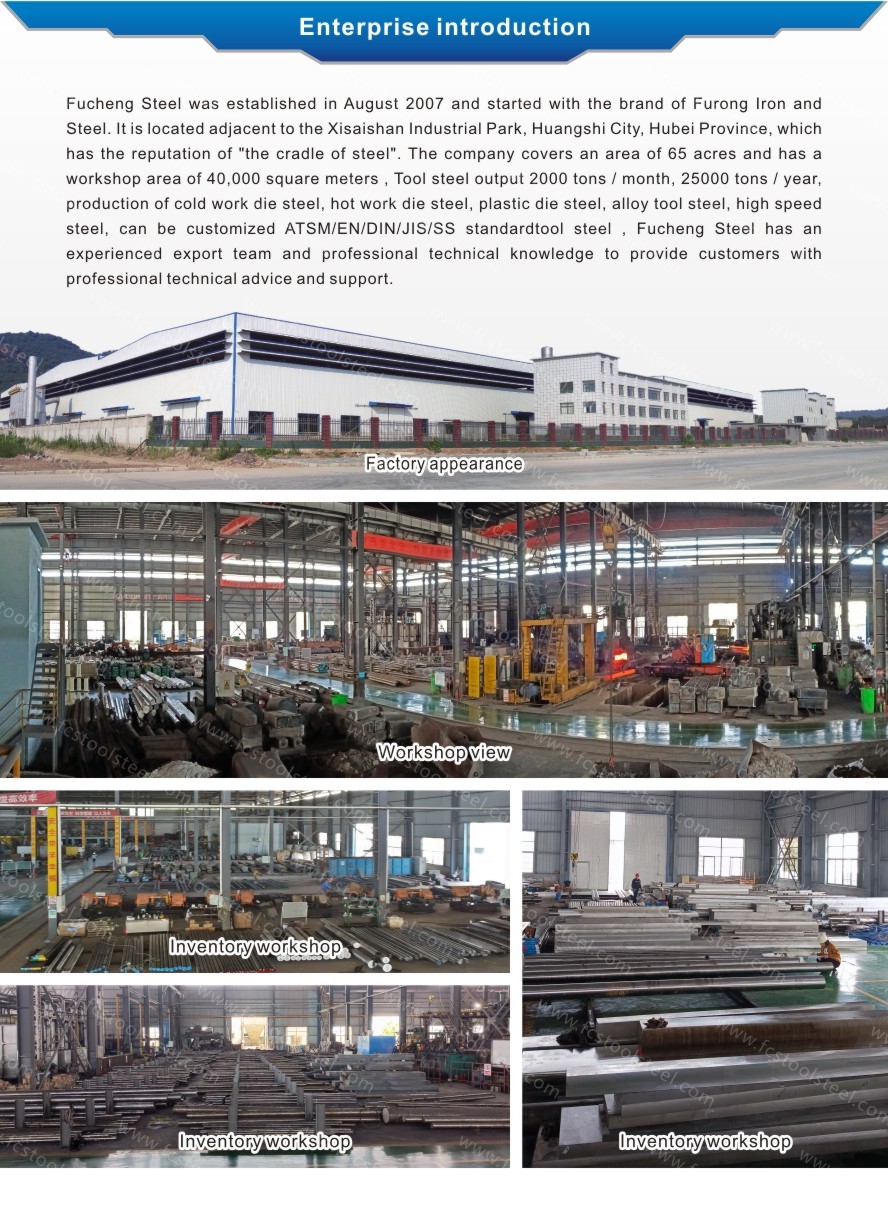
- fucheng steel
- Čína
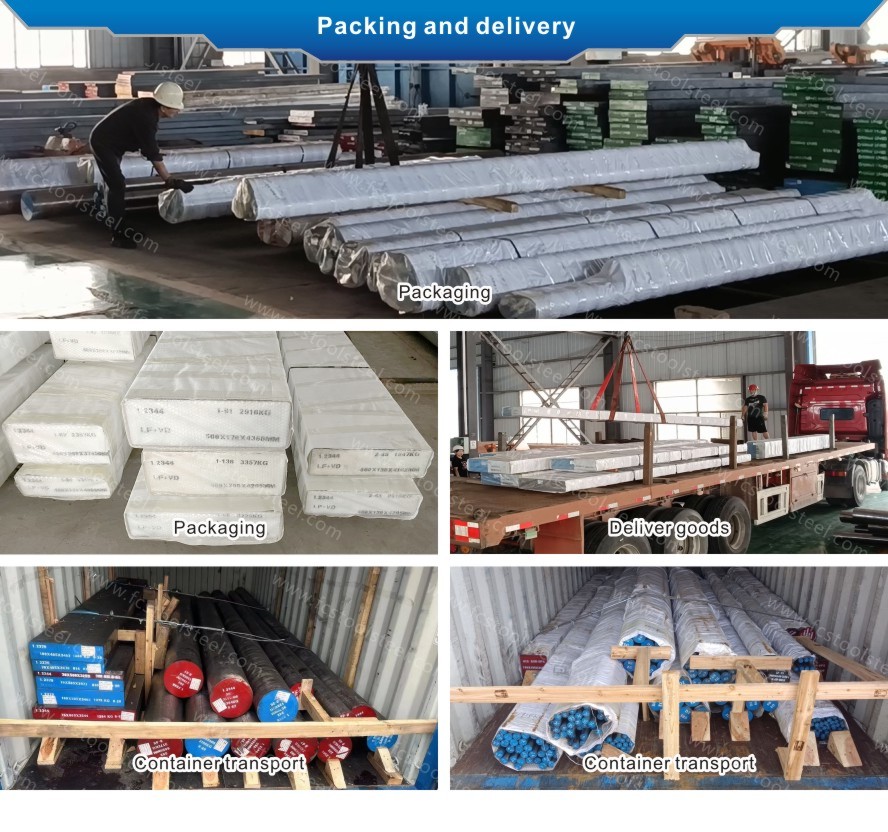
- 1 mesiac
- 2000 ton/mesiac
OCEĽ S7
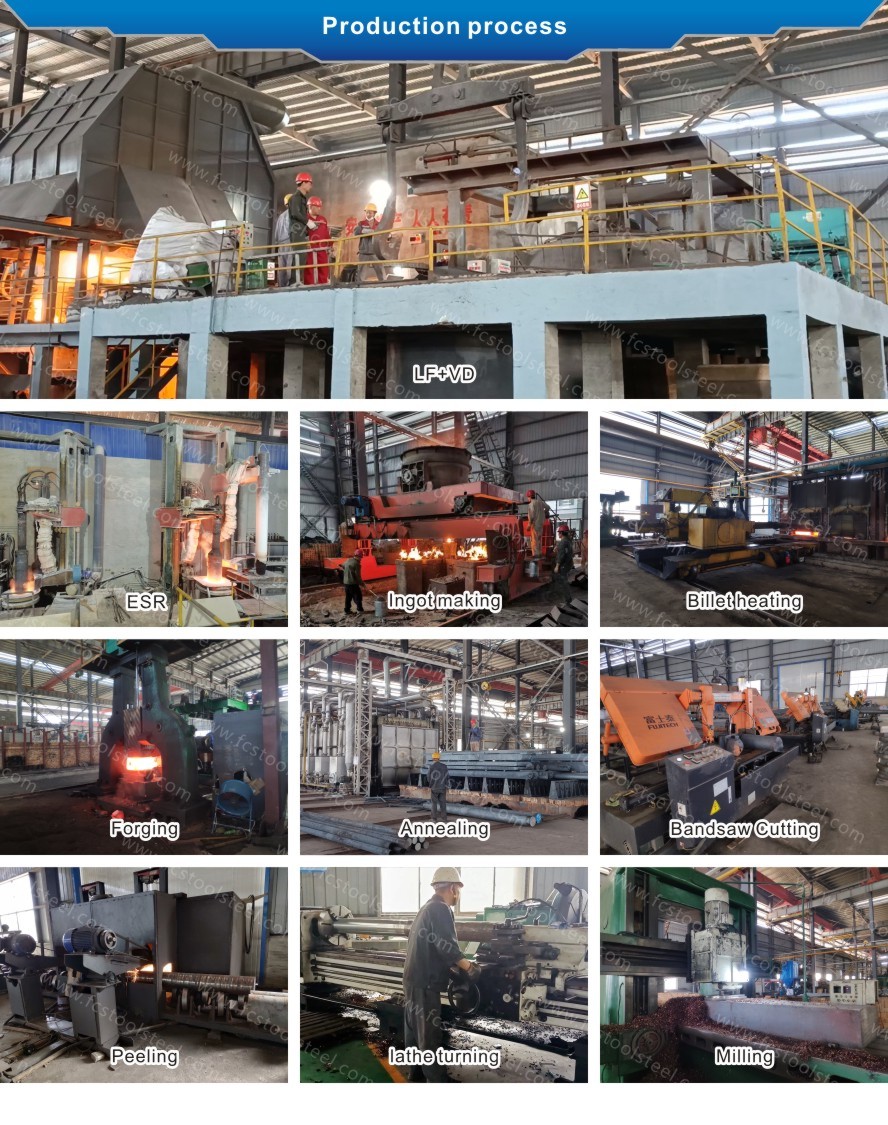
| Metóda tavenia a výroby: | LF+VD+Kované |
| Stav dodania: | Žíhané |
| Tvrdosť pri dodaní: | ≤229 HBS |
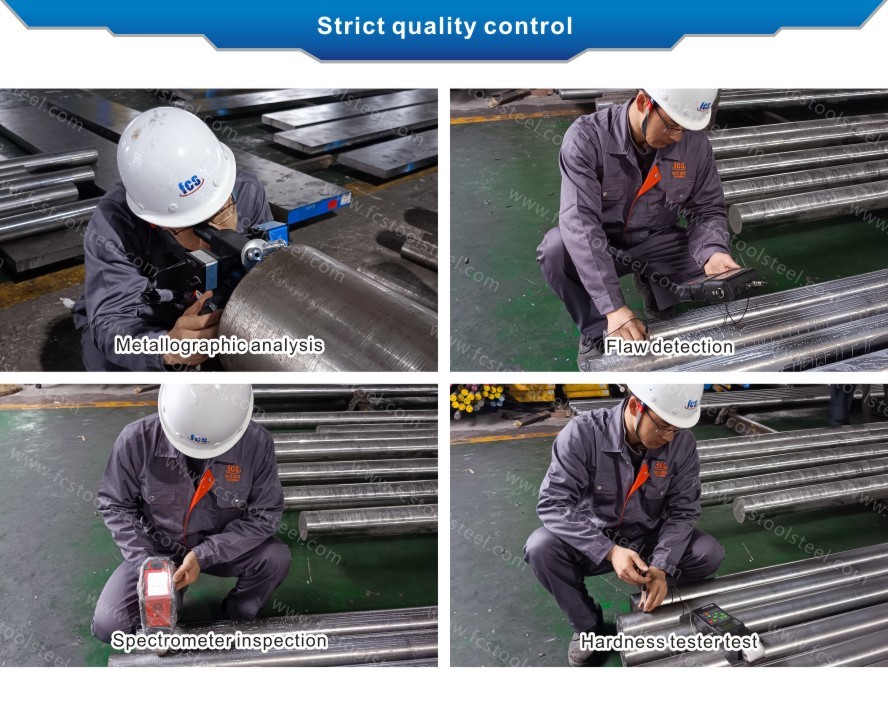
| Testovací štandard UT: | September 1921-84 Trieda 3 D/d,E/e |
POROVNANIE TRIEDY OCELE S7 A POROVNANIE CHEMICKÉHO ZLOŽENIA
| Štandardná/trieda ocele | Chemické zloženie (%) | ||||||
| C | A | Minnesota | Kr | Pre | V | ||
| ASTM | S7 | 0,45~0,55 | 0,20~1,00 | 0,20~0,90 | 3,00 – 3,50 | 1,30~1,80 | ≤0,35 |
| Veľká Británia | 5Cr3Mn1SiMo1V | 0,45~0,55 | 0,20~1,00 | 0,20~0,90 | 3,00 – 3,50 | 1,30~1,80 | ≤0,35 |
APLIKÁCIA
S7 je nástrojová oceľ odolná voči nárazu, ktorá sa môže použiť ako dierovacie alebo raziace nástroje, strihacie nástroje, nástroje na kovanie za tepla, nástroje na tlakové liatie taviteľných zliatin a čepele na strihanie kovov za tepla a za studena.
CHARAKTERISTIKA OCELE S7
Oceľ S7 je vysoko kvalitná nástrojová oceľ z chrómu a molybdénu s mnohými vynikajúcimi vlastnosťami. Ako typ ocele s vysokou tvrdosťou a odolnosťou proti opotrebovaniu sa oceľ S7 široko používa v mnohých oblastiach.
Po prvé, oceľ S7 má vynikajúcu kaliteľnosť. To jej umožňuje rýchlo dosiahnuť požadovanú tvrdosť a pevnosť počas procesu tepelného spracovania a má vysokú húževnatosť. Táto kaliteľnosť robí z ocele S7 ideálnu voľbu na výrobu rôznych rezných nástrojov, razníkov a foriem. Či už sa používa na rezanie, lisovanie alebo tvarovanie, oceľ S7 dokáže poskytnúť vynikajúci výkon a odolnosť.
Po druhé, oceľ S7 má vysokú pevnosť a stabilitu pri popúšťaní. Má vysokú pevnosť v ťahu a medzu klzu a dokáže si zachovať svoju pevnosť a tvrdosť aj v prostredí s vysokou teplotou. Vďaka tomu je oceľ S7 veľmi užitočná pri výrobe nástrojov, ktoré musia odolávať vysokému zaťaženiu a nárazom. Či už sa používa ako rezné nástroje pre ťažké stroje alebo ako vysokopevnostné diely v automobilovom priemysle, oceľ S7 dokáže poskytnúť vynikajúci výkon.
Okrem toho má oceľ S7 vysokú rázovú húževnatosť a odolnosť voči opotrebovaniu. Vďaka svojej húževnatosti je menej náchylná na lom alebo deformáciu pri náraze, čím sa predlžuje jej životnosť. Povrch ocele S7 má zároveň dobrú odolnosť proti opotrebovaniu, čo jej umožňuje udržiavať dobrý výkon v prostredí s vysokorýchlostným rezaním a opotrebovaním. Vďaka tomu je oceľ S7 ideálnou voľbou na výrobu rezných nástrojov, razníkov a foriem.
Okrem toho vykazuje oceľ S7 vysokú odolnosť voči kaleniu a mäknutiu. Jej tvrdosť sa dá presne regulovať počas procesu tepelného spracovania, aby sa splnili rôzne požiadavky aplikácie. Vďaka tomu je oceľ S7 veľmi vhodná na výrobu nástrojov, ktoré vyžadujú špecifickú tvrdosť a pevnosť. Zároveň má oceľ S7 aj vynikajúcu odolnosť voči mäknutiu, vďaka čomu si dokáže udržať svoju tvrdosť a pevnosť aj pri vysokých teplotách, čím sa predlžuje jej životnosť.
Okrem toho vykazuje oceľ S7 aj vynikajúcu odolnosť voči mechanickej únave. Dokáže si udržať stabilný výkon pri opakovanom zaťažení a je menej náchylná na únavové lomy. To dáva oceli S7 veľkú výhodu pri výrobe nástrojov a dielov, ktoré vyžadujú dlhodobé používanie. Či už sa používa ako rezné nástroje pre mechanické zariadenia alebo kľúčové komponenty automobilových motorov, oceľ S7 dokáže poskytnúť spoľahlivý výkon.
Oceľ S7 má nakoniec aj vysokú húževnatosť a odolnosť voči oxidácii pri stredných teplotách. Vďaka svojej húževnatosti je menej náchylná na lom alebo deformáciu pri náraze, čo zabezpečuje dlhšiu životnosť. Zároveň má oceľ S7 dobrú odolnosť voči oxidácii v rozsahu stredných teplôt a odoláva vplyvu oxidačnej korózie. Vďaka tomu je oceľ S7 vhodná nielen na výrobu nástrojov a matríc, ktoré pracujú pri vyšších teplotách, ale aj na výrobu dielov, ktoré sa používajú pri miernych teplotách.
FYZIKÁLNE VLASTNOSTI
Index výkonnosti | Špecifický parameter |
Hustota | 7,83 g/cm³ (7833 kg/m³) |
Merná hmotnosť | 7,83 |
Modul pružnosti | 207 GPa (30 × 10⁶ psi) |
Tepelná vodivosť | 28,5 W/m·K (16,5 BTU/hod-ft-°F) |
Obrobiteľnosť | 70 – 75 % z bežnej 1 % uhlíkovej ocele |
Kritická teplota | Ac1: 793 ℃, Ac3: 838 ℃, Ar1: 754 ℃, Ar3: 710 ℃ |
Tvrdosť aplikácie po kalení a popúšťaní | 52-58 HRC (až 60-61 HRC) |
Vysoká rázová húževnatosťAj pri vysokej tvrdosti si oceľ S7 zachováva vynikajúcu húževnatosť. Oceľ S7 je vhodná do pracovných podmienok s častým nárazom a jej húževnatosť je lepšia ako u väčšiny nástrojových ocelí určených na tvárnenie za studena.
Odolnosť proti mäknutiu a stabilita: Keď sa oceľ S7 opracováva pri teplote nepresahujúcej 538 ℃Oceľ S7 si dokáže udržať stabilnú tvrdosť a výkon.
Dobrá odolnosť proti opotrebovaniu: Po spracovaní ocele S7 pretavovaním sa v nej nachádza málo nekovových inklúzií, leštiteľnosť ocele S7 je lepšia a oceľ S7 dokáže splniť požiadavky na povrchovú úpravu dutín foriem.
PROCES TEPELNÉHO SPRACOVANIA
Predhrievanie
Rýchlosť ohrevu ocele S7 nesmie prekročiť 222 ℃/hodinu aby sa predišlo deformácii spôsobenej nerovnomerným ohrevom obrobkov z ocele S7. Pre zložité/veľké obrobky z ocele S7: predhrievajte v dvoch fázach, najprv na 621 – 677 ℃ pre rovnomernú teplotu, potom na 704 – 760 ℃ pre rovnomernú teplotu. Pre obrobky z ocele S7 s jednoduchým tvarom je možné predhrievanie vykonať priamo v rozsahu 704 – 760 ℃.
Austenitizácia
Pomaly zahrievajte oceľ S7 z teploty predhrievania na941 ℃ (1725 °F)Vypočítajte čas výdrže podľa hrúbky obrobku z ocele S7: pre prvý palec hrúbky (25,4 mm) vydržte 30 minút; pre každý ďalší palec hrúbky pridajte 15 minút času výdrže.
Kalenie
Oceľ S7 sa dá chladiť tromi spôsobmi:chladenie vzduchom, kalenie tlakovým plynom alebo kalenie teplým olejom pri teplote 51 – 66 ℃Ak hrúbka prierezu obrobku z ocele S7 presiahne 63,5 mm (2,5 palca), oceľ S7 musí zvýšiť rýchlosť ochladzovania kalením v tlakovom plyne alebo prerušovaným kalením v oleji v rozsahu 760 – 482 ℃, aby sa zabezpečila centrálna tvrdosť ocele S7.
Temperovanie
Oceľ S7musí sa popúšťať ihneď po kalení aby sa zabránilo praskaniu a deformácii ocele S7. Pre nástroje na tvárnenie za studena vyrobené z ocele S7: typická teplota popúšťania je 204 – 260 ℃, ktorá môže dosiahnuť tvrdosť 55 – 60 HRC, berúc do úvahy húževnatosť a odolnosť ocele S7 proti opotrebeniu. Pre nástroje na prácu za tepla vyrobené z ocele S7: odporúča sa, aby teplota popúšťania prekročila 482 ℃a oceľ S7 musí podstúpiťdvojité temperovaniena zlepšenie stability ocele S7 pri vysokých teplotách. Pre veľké obrobky z ocele S7 (prierez > 152,4 mm) alebo obrobky z ocele S7, ktoré vyžadujú EDM: odporúča sa, aby sa oceľ S7 udržiavala pri popúšťacej teplote po dobu4-6 hodínúplne eliminovať vnútorné napätie ocele S7 a zlepšiť rozmerovú stabilitu ocele S7.
Žíhanie
Žíhanie sa používa po tepelnom spracovaní ocele S7 alebo pred opätovným kalením na zlepšenie spracovateľského výkonu ocele S7: po zahriatí na 843 ℃a pridržiavaním ochladzujte v peci rýchlosťou nepresahujúcou28 ℃/hodinuna 538 ℃, potom prirodzene ochladiť. Maximálna tvrdosť ocele S7 po žíhaní je 223 HBW.
Voliteľné špeciálne procesy
Kryogénne spracovanie: Môže sa vykonať po kalení alebo popúšťaní ocele S7, čo môže mierne zvýšiť tvrdosť ocele S7 o 1-3HRC a zároveň stabilizovať veľkosť ocele S7. Vákuové tepelné spracovanie: Môže zabrániť povrchovej oxidácii ocele S7 a zabezpečiť rovnomernú tvrdosť ocele S7. Väčšina výrobcov môže poskytnúť podporné služby pre oceľ S7.
Kľúčové poznámky
Oceľ S7 má vysoké požiadavky na presnosť procesu tepelného spracovania: rovnomernosť chladenia, časy popúšťania a doba zotrvania priamo ovplyvňujú konečnú húževnatosť a životnosť ocele S7. Po rezaní drôtom ocele S7 je potrebné doplniť popúšťanie za vysokej teploty, aby sa zabránilo deformácii trhlín spôsobenej zvyškovým napätím ocele S7.